
 英语
 中文简体
 西班牙语
 越南语
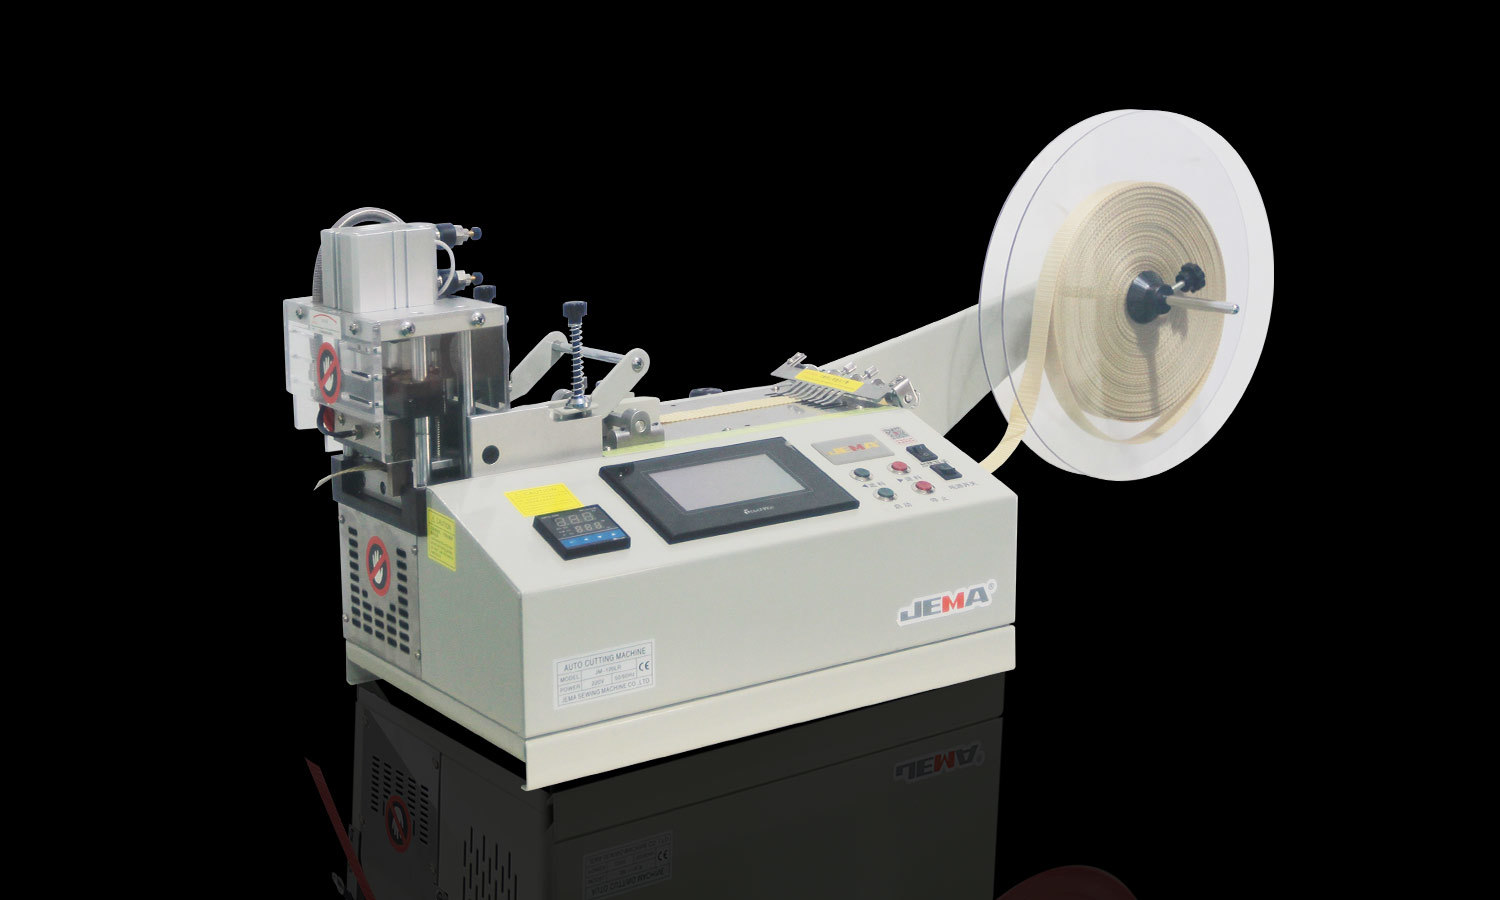
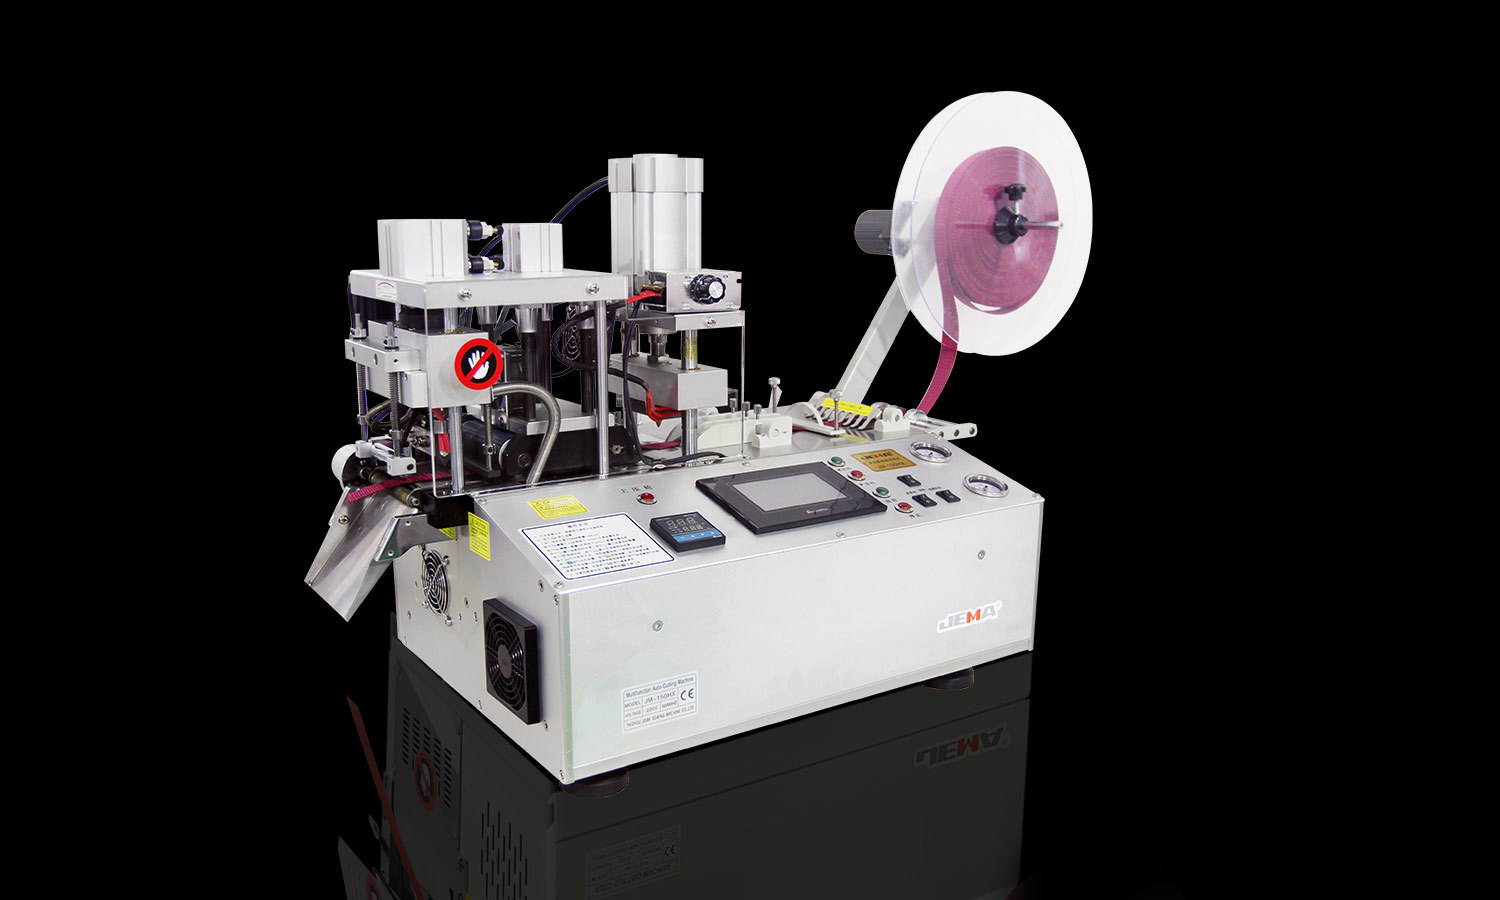
การตัดม้วนเทปดูเรียบง่าย ม้วนกว้างเข้าไปในเครื่อง วัสดุถูกตัดให้มีความกว้างแคบลง และม้วนเสร็จแล้วก็พร้อมสำหรับขั้นตอนต่อไปหรือสำหรับการจัดส่ง แต่ดาบเป็นเพียงส่วนหนึ่งของเรื่องราวเท่านั้น วิธีที่เทปเคลื่อนที่ผ่านเครื่องก็มีความสำคัญไม่แพ้กัน
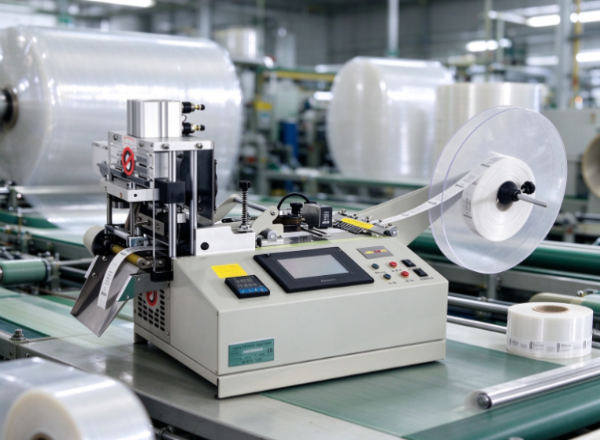
การควบคุมแรงดึงเป็นศูนย์กลางที่นี่ ช่วยให้เทปเคลื่อนที่ได้อย่างมั่นคงในขณะที่คลาย กรีด และกรอกลับเป็นม้วนเล็กลง รับแรงดึงได้ไม่ดี และเทปอาจยืด ย่น เคลื่อนตัว หรือลมไม่สม่ำเสมอ ข้อผิดพลาดเหล่านั้นส่งผลเสียต่อรูปลักษณ์ของม้วนที่เสร็จแล้ว และมักจะส่งผลเสียต่อประสิทธิภาพในการใช้งานในภายหลังด้วย
เทปไม่ตอบสนองต่อแรงดึงในลักษณะเดียวกันทั้งหมด ฟิล์มบางมีพฤติกรรมแตกต่างจากผลิตภัณฑ์กาวที่มีความหนา เทปกระดาษ เทปโฟม และวัสดุยืดหยุ่นอื่นๆ ต่างก็มีความต้องการในการจัดการที่แตกต่างกัน สำหรับผู้ผลิต การเรียนรู้การควบคุมแรงตึงเป็นส่วนหนึ่งของการสร้างกระบวนการตัดที่เหมาะสมกับวัสดุที่อยู่ด้านหน้า
1. การควบคุมแรงดึงหมายถึงอะไรในการตัดม้วนเทป
การควบคุมแรงดึงหมายถึงการจัดการแรงดึงบนเทปขณะวิ่งผ่านเครื่องตัด เทปต้องมีแรงตึงเพียงพอจึงจะเคลื่อนที่ได้อย่างราบรื่นและอยู่ในตำแหน่งเดิม แรงต้องไม่แรงมากจนยืด เสียรูป หรือทำให้วัสดุเสียหาย
เทปมักจะผ่านหลายขั้นตอน โดยเริ่มต้นจากลูกกลิ้งป้อนขนาดใหญ่ ไหลผ่านพื้นที่ตัด จากนั้นหมุนไปยังแกนที่มีขนาดเล็กกว่า แต่ละขั้นตอนจะส่งผลต่อพฤติกรรมของวัสดุ
ปล่อยให้ม้วนวัสดุสิ้นเปลืองคลายออกอย่างอิสระเกินไป เทปจะหย่อนและหลุดร่อน ดึงเครื่องกรอกลับแรงเกินไปและวัสดุยืดหรือแน่นเกินไป ไม่ว่าจะด้วยวิธีใด ข้อบกพร่องจะปรากฏขึ้นซึ่งแก้ไขได้ยากเมื่อม้วนเสร็จแล้ว
การควบคุมแรงดึงจะปรับสมดุลแรงเหล่านี้ตั้งแต่ต้นจนจบ นั่นอาจหมายถึงการปรับกลไก เซ็นเซอร์ เบรก หรือการควบคุมอัตโนมัติ ทั้งนี้ขึ้นอยู่กับเครื่องจักร การตั้งค่าจะแตกต่างออกไป แต่จุดประสงค์ยังคงเหมือนเดิม นั่นคือ รักษาเทปให้มั่นคงโดยไม่ต้องเน้นย้ำ
ความตึงไม่ได้เกี่ยวกับการทำให้เทปแน่นที่สุดเท่าที่จะเป็นไปได้ วัสดุที่แตกต่างกันต้องมีเงื่อนไขที่แตกต่างกัน การตั้งค่าที่เหมาะสมกับเทปหนึ่งอาจผิดกับอีกเทปหนึ่ง แม้จะอยู่ในเครื่องเดียวกันก็ตาม
ดังนั้นก่อนเริ่มงาน ผู้ปฏิบัติงานควรชั่งน้ำหนักโครงสร้างของเทป ความหนา ความยืดหยุ่น คุณสมบัติของกาว และการใช้งานที่ต้องการ
2. การควบคุมแรงดึงส่งผลต่อคุณภาพการตัดอย่างไร
คุณภาพม้วนสลิทขึ้นอยู่กับสภาพของใบมีด คุณสมบัติของวัสดุ การวางแนวของเครื่องจักร และพฤติกรรมการม้วน แรงดึงจะเชื่อมโยงสิ่งเหล่านี้เข้าด้วยกัน เพราะมันกำหนดลักษณะการทำงานของเทปทั้งก่อน ระหว่าง และหลังการตัด
เมื่อวัสดุวิ่งอย่างต่อเนื่องผ่านพื้นที่ตัด ทางเดินตัดจะสม่ำเสมอ เมื่อเทปเลื่อนหรือหลวม การตัดจะไม่สม่ำเสมอ ม้วนอาจมีขอบขาดหรือมีรูปร่างผิดปกติ
ความตึงยังส่งผลต่อตัวเทปด้วย การดึงมากเกินไปจะทำให้วัสดุมีความยืดหยุ่นยืดออก และความตึงที่ไม่มั่นคงทำให้เกิดรอยยับหรือรอยพับ ข้อบกพร่องดังกล่าวจะปรากฏชัดเจนยิ่งขึ้นในการตรวจสอบหรือเมื่อติดเทปลงบนพื้นผิว
วัสดุที่บาง อ่อนนุ่ม หรือเปลี่ยนรูปได้ง่ายถือเป็นวัสดุที่ละเอียดอ่อน การเปลี่ยนแปลงเล็กน้อยในการเดินทางสามารถเคลื่อนย้ายพวกเขาไปที่จุดตัดได้
ลองนึกภาพเทปที่เข้าสู่ส่วนตัดบนเส้นทางที่หลวมหรือไม่สม่ำเสมอ ใบมีดอาจอยู่ในสภาพดี แต่วัสดุจะไม่เรียบ รอยตัดและม้วนที่เสร็จแล้วต้องมีการตรวจสอบเพิ่มเติมหรือการทำงานซ้ำ
เส้นทางที่เสถียรไม่ได้รับประกันว่าเอาต์พุตจะปราศจากข้อบกพร่อง ทำให้ระบบการตัดมีจุดเริ่มต้นที่เชื่อถือได้ และผู้ปฏิบัติงานจึงสามารถพิจารณาสาเหตุอื่นๆ เมื่อเกิดปัญหาขึ้น
3. ปัญหาใดที่อาจเกิดขึ้นได้เมื่อความตึงของเทปสูงหรือต่ำเกินไป?
ความตึงที่ไม่ถูกต้องทำให้เกิดปัญหาที่แตกต่างกันไป ขึ้นอยู่กับวัสดุและขั้นตอนการผลิต การรู้สัญญาณช่วยให้ผู้ปฏิบัติงานสามารถค้นหาสาเหตุที่แท้จริง แทนที่จะโทษใบมีดทุกครั้ง
เมื่อความตึงเครียดสูงเกินไป
ความตึงมากเกินไปทำให้เทปเกิดความตึงโดยไม่จำเป็น ฟิล์มยืดหยุ่นยืดตัวได้ และวัสดุบางชนิดก็บิดเบี้ยวเมื่อผ่านไป ชั้นกาวหรือแผ่นรองหลังอาจทำปฏิกิริยาแตกต่างออกไปภายใต้แรงดึงที่หนักหน่วง
ความตึงเครียดสูงในระหว่างการกรอกลับทำให้ม้วนที่บรรจุแน่นเกินไปสำหรับการใช้งาน บางครั้งม้วนจะเสียรูปหรือคลายออกได้ยาก วัสดุที่ละเอียดอ่อนอาจแสดงความเสียหายที่ขอบหรือการเปลี่ยนแปลงรูปร่างหลังจากการม้วน
เมื่อความตึงเครียดต่ำเกินไป
ความตึงที่น้อยเกินไปทำให้เทปเคลื่อน พับ หรือทำให้ส่วนที่หลวมได้ มันจะไม่แบนราบในบริเวณที่ตัด ดังนั้นขอบที่สะอาดและสม่ำเสมอจึงเป็นเรื่องยากที่จะได้
ความตึงของขดลวดต่ำทำให้ม้วนหลวม การเลื่อนของชั้นระหว่างการขนย้าย การจัดเก็บ หรือการขนส่ง เมื่อลูกค้าเริ่มใช้เทป การม้วนที่ไม่สม่ำเสมอจะทำให้การจ่ายได้อย่างราบรื่นทำได้ยาก
เมื่อความตึงเครียดเปลี่ยนแปลงไปในระหว่างการผลิต
ความตึงเครียดที่ผันผวนทำให้เกิดผลลัพธ์ที่ไม่สอดคล้องกัน แม้ว่าการตั้งค่าเริ่มต้นจะดูดีก็ตาม ม้วนวัสดุอาจเริ่มต้นได้ดีและพัฒนาข้อบกพร่องเมื่อม้วนจ่ายหดตัวหรือสภาพการม้วนเปลี่ยนแปลง
| สภาพความตึงเครียด | ผลกระทบที่เป็นไปได้ | สิ่งที่ผู้ประกอบการอาจจำเป็นต้องตรวจสอบ |
|---|---|---|
| แรงดึงที่มากเกินไป | การยืด การบิดเบี้ยว หรือม้วนแผลให้แน่น | การตอบสนองของวัสดุและการตั้งค่าการม้วน |
| แรงดึงไม่เพียงพอ | รอยยับ ม้วนหลวม หรือการเคลื่อนตัวของวัสดุ | เส้นทางของรางและความเสถียรของแรงตึง |
| ความตึงเครียดที่ไม่แน่นอน | ความแตกต่างระหว่างส่วนของม้วน | พฤติกรรมการจัดหา การตัด และการกรอกลับ |
อาการหนึ่งอาจมีหลายสาเหตุ ม้วนที่มีรอยยับอาจมาจากการเปลี่ยนแปลงความตึง การวางแนวที่ไม่ดี ลูกกลิ้งเสียหาย หรือการหยิบจับที่หยาบกร้าน มองที่กระบวนการทั้งหมดแทนที่จะคิดว่าผู้กระทำผิดเพียงคนเดียว
4. เหตุใดวัสดุเทปที่ต่างกันจึงต้องมีการตั้งค่าความตึงต่างกัน
เทปมีความแตกต่างกันอย่างมากทั้งในด้านโครงสร้างและพฤติกรรม บางชนิดมีแผ่นรองหลังแบบฟิล์มบาง บ้างก็ใช้กระดาษ ผ้า โฟม หรืออย่างอื่น ชั้นกาวและการใช้งานขั้นสุดท้ายก็แตกต่างกันเช่นกัน
ความแตกต่างเหล่านั้นเปลี่ยนวิธีที่เทปรับแรงดึง ฟิล์มยืดหยุ่นจะยืดออกภายใต้แรงตึงที่หนักหน่วง เทปกระดาษจะเกิดรอยพับหรือฉีกขาดหากได้รับการดูแลอย่างหยาบๆ เทปโฟมบีบอัดหรือเปลี่ยนรูปร่างภายใต้แรงกด วัสดุที่มีผิวนุ่มอาจสัมผัสได้ง่ายเมื่อสัมผัสกับลูกกลิ้งและชิ้นส่วนอื่นๆ ของเครื่องจักร
การตั้งค่าเดียวกันอาจให้ผลลัพธ์ที่แตกต่างกันในผลิตภัณฑ์ที่แตกต่างกัน อย่าถือว่าการตั้งค่าที่ใช้ได้ผลกับเทปหนึ่งจะถูกส่งต่อไปยังอีกเทปหนึ่งโดยตรง
ความกว้างและสภาพของม้วนจ่ายก็มีความสำคัญเช่นกัน ม้วนใหญ่มีพฤติกรรมแตกต่างจากม้วนเล็กเมื่อคลายออก ความหนา ความแข็งแรงของวัสดุรองรับ ลักษณะการยึดเกาะ และสภาพการเก็บรักษา ล้วนมีส่วนสำคัญ
วิธีปฏิบัติจริงคือการกำหนดเงื่อนไขที่เหมาะสมสำหรับตระกูลวัสดุแต่ละประเภท และยืนยันในการทดลองใช้งาน ผู้ปฏิบัติงานตรวจสอบขอบการตัด พื้นผิว รูปทรงม้วน และความง่ายในการคลี่ออก ก่อนที่จะอนุมัติการตั้งค่าสำหรับการผลิตตามปกติ
ดำเนินการเปลี่ยนแปลงเนื้อหาที่เข้ามาอย่างจริงจัง เมื่อแบทช์ใหม่ทำงานแตกต่างออกไป ให้ตรวจสอบสภาพและตรวจสอบการตั้งค่าที่มีอยู่ การปรับความตึงเครียดโดยไม่ทราบสาเหตุอาจทำให้เกิดปัญหาใหม่ได้
การจัดการวัสดุเฉพาะนั้นไม่ได้ซับซ้อนโดยไม่จำเป็น กระบวนการตัดเฉือนจะปรับให้เข้ากับผลิตภัณฑ์ที่ผลิตได้อย่างไร
5. การควบคุมแรงดึงมีอิทธิพลต่อการกรอกลับและรูปร่างม้วนเสร็จแล้วอย่างไร
การตัดจะไม่สิ้นสุดเมื่อใบมีดแยกเทปออกเป็นแถบแคบๆ วัสดุยังคงต้องม้วนเป็นม้วนซึ่งมีความเสถียร ง่ายต่อการจัดการ และเหมาะสมกับการใช้งานของลูกค้า
ความตึงในการกรอกลับจะกำหนดว่าแต่ละชั้นจะอยู่ด้านล่างอย่างไร แรงที่ไม่สม่ำเสมออาจทำให้จุดศูนย์กลางหลวม ขอบขาด หรือความแน่นที่แตกต่างกันตลอดความกว้าง ผลิตภัณฑ์สำเร็จรูปจึงดูไม่สอดคล้องกันและอาจคลี่คลายได้ไม่ดี
การม้วนแน่นไม่ใช่การม้วนที่ดีโดยอัตโนมัติ สภาพการม้วนที่เหมาะสมขึ้นอยู่กับวัสดุ โครงสร้างม้วน และวิธีการใช้งานผลิตภัณฑ์ แรงกดมากเกินไปจะทำให้วัสดุที่บอบบางเสียรูป และน้อยเกินไปทำให้ม้วนไม่มั่นคง
หลักก็มีความสำคัญเช่นกัน แกนที่ไม่ดี เสียหาย หรือวางผิดที่ จะทำให้ม้วนไม่คงอยู่ตรงกลางระหว่างการม้วน การควบคุมความตึงไม่สามารถชดเชยได้ทั้งหมด ดังนั้นควรตรวจสอบระบบขดลวดและแกนเข้าด้วยกัน
การจัดตำแหน่งขอบเป็นอีกจุดหนึ่ง หากเทปเข้าสู่บริเวณที่ม้วนไม่เท่ากัน ม้วนอาจมีขอบยื่นออกมาหรือมีลักษณะเป็นขั้นบันได ความตึงที่มั่นคงทำให้วัสดุอยู่ภายใต้การควบคุม แต่ยังคงจำเป็นต้องมีการจัดตำแหน่งและการนำทางที่เหมาะสม
สำหรับผู้ผลิตที่จัดหาเทปให้กับสายการบรรจุอัตโนมัติหรืออุปกรณ์อื่นๆ ความสม่ำเสมอของม้วนมีความสำคัญมากยิ่งขึ้น ลูกค้าคาดหวังว่าลูกกลิ้งจะคลายตัวโดยไม่มีการต้านทาน การขยับ หรือการหยุดกะทันหัน การม้วนที่ไม่สม่ำเสมอทำให้เกิดปัญหาในการจัดการแม้ว่าจะตัดเทปให้มีความกว้างที่ถูกต้องก็ตาม
ดังนั้นควรตรวจสอบให้มากกว่าด้านนอกของม้วนที่ทำเสร็จแล้ว ตรวจสอบว่ามีความแน่นแค่ไหน ขอบเรียงกันอย่างไร และเทปคลี่ออกตามที่คาดไว้หรือไม่
6. การควบคุมแรงดึงที่ดีขึ้นจะช่วยลดการสูญเสียวัสดุได้หรือไม่
ของเสียเป็นข้อกังวลอย่างแท้จริงในการแปลงเทป เนื่องจากข้อบกพร่องมักจะทำให้วัสดุที่อยู่รอบๆ เสียหาย ไม่ใช่แค่จุดที่เริ่มต้นเท่านั้น เมื่อความตึงเปลี่ยนไม่เสถียร ผู้ปฏิบัติงานอาจต้องหยุดเครื่องจักร ตรวจสอบลูกกลิ้ง ปรับการตั้งค่า และตัดส่วนที่เสียหายออก
สิ่งเหล่านั้นจะหยุดเวลาและลดขนาดเอาต์พุตที่ใช้งานได้ของการรัน หากพบข้อบกพร่องล่าช้า แสดงว่าวัสดุจำนวนมากได้รับการประมวลผลภายใต้สภาวะที่ไม่ดี
ความตึงที่มั่นคงช่วยลดความเสี่ยงเหล่านี้บางส่วนโดยการควบคุมเส้นทางของวัสดุให้อยู่ภายใต้การควบคุม ทำให้มองเห็นปัญหาได้ง่ายขึ้นและช่วยให้ผู้ปฏิบัติงานรักษาสภาวะต่างๆ ได้อย่างมั่นคง แต่การควบคุมความตึงเพียงอย่างเดียวไม่ได้ป้องกันการสูญเสียทั้งหมด การสึกหรอของใบมีด วัสดุที่ไม่ดี การวางแนวที่ไม่ตรง และข้อผิดพลาดในการจัดการ ทั้งหมดนี้ล้วนส่งผลให้มีการสึกหรอ
การตัดขยะเริ่มต้นด้วยการดูกระบวนการ หากข้อบกพร่องยังคงปรากฏขึ้นตั้งแต่เนิ่นๆ ให้ตรวจสอบการตั้งค่าเริ่มต้น หากเกิดขึ้นในขณะที่ม้วนจ่ายคลายตัว ให้ตรวจสอบว่าความตึงเปลี่ยนไปในขั้นตอนนั้นหรือไม่ หากม้วนเสร็จแล้วลมไม่เท่ากัน ให้มองส่วนการม้วนให้หนักขึ้น
การเก็บบันทึกปัญหาที่เกิดซ้ำจะช่วยแยกข้อบกพร่องที่เกิดขึ้นครั้งเดียวออกจากรูปแบบที่ต้องการการแก้ไข ประเด็นไม่ได้อยู่ที่การปรับแต่งเครื่องต่อไปโดยไม่มีเหตุผลที่ชัดเจน คือการหาจุดที่กระบวนการไม่เสถียรและจัดการกับสาเหตุนั้น
การหลีกเลี่ยงของเสียยังช่วยลดการทำงานซ้ำและการตรวจสอบซ้ำอีกด้วย ผลลัพธ์เหล่านี้ขึ้นอยู่กับพฤติกรรมการใช้งานที่มั่นคงและความเข้าใจที่ชัดเจนว่าวัสดุทำปฏิกิริยากับเครื่องจักรอย่างไร
7. ผู้ปฏิบัติงานควรตรวจสอบอะไรบ้างเมื่อทำการปรับการควบคุมแรงดึง?
การปรับความตึงทำงานได้ดีกว่าด้วยกิจวัตรที่มีโครงสร้าง การเปลี่ยนแปลงครั้งใหญ่โดยไม่ได้รับการตรวจสอบทำให้เกิดข้อบกพร่องใหม่และซ่อนข้อบกพร่องเดิม
เริ่มต้นด้วยการตรวจสอบเทปและเครื่อง วัสดุที่เสียหาย ลูกกลิ้งสกปรก ชิ้นส่วนที่สึกหรอ หรือม้วนที่ติดตั้งไม่ดีอาจทำให้เกิดปัญหาที่ดูเหมือนเกิดข้อผิดพลาดจากแรงตึงได้
ตรวจสอบเส้นทางวัสดุด้วย เทปควรวิ่งผ่านเครื่องโดยไม่มีการเสียดสีหรือเคลื่อนไปด้านข้างโดยไม่จำเป็น ถ้ามันเข้าไปในพื้นที่ตัดเป็นมุม การเปลี่ยนแปลงความตึงจะไม่สามารถแก้ไขปัญหาที่ซ่อนอยู่ได้
การทดลองใช้งานเป็นวิธีที่ดีในการทดสอบการตั้งค่าก่อนที่จะใช้งานจริงอย่างเต็มรูปแบบ ในระหว่างนี้ ผู้ปฏิบัติงานจะตรวจสอบขอบการตัด มองหารอยยับหรือการยืด และตรวจสอบว่าม้วนที่เสร็จแล้วมีความเสถียร ผลลัพธ์จะถูกเปรียบเทียบกับข้อกำหนดด้านคุณภาพที่ตกลงกันไว้
การตรวจสอบหลายรายการสนับสนุนกระบวนการนี้:
- ตรวจสอบม้วนที่เข้ามา มองหาความเสียหายที่มองเห็นได้ ขอบที่ไม่เรียบ หรือสิ่งอื่นใดที่อาจส่งผลต่อการคลี่คลาย
- ตรวจสอบเส้นทางเครื่อง ตรวจสอบให้แน่ใจว่าเทปวิ่งผ่านลูกกลิ้งที่ถูกต้องและพื้นที่ตัดตามที่ต้องการ
- ตรวจสอบผลการม้วน สังเกตชั้นที่หลวม ความแน่นมากเกินไป การเคลื่อนตัวของขอบ หรือการเปลี่ยนแปลงรูปร่างของม้วน
- ปรับเงื่อนไขครั้งละหนึ่งรายการ ด้วยวิธีนี้ คุณจะบอกได้ว่าการเปลี่ยนแปลงช่วยได้จริงหรือไม่
- บันทึกการตั้งค่าและการสังเกตที่เหมาะสม บันทึกช่วยให้ผู้ปฏิบัติงานทำซ้ำการตั้งค่าที่ใช้งานได้และติดตามการเปลี่ยนแปลงในภายหลัง
ปฏิบัติตามคำแนะนำของผู้ผลิตเครื่องจักรเมื่อทำการปรับเปลี่ยน วิธีการที่ถูกต้องขึ้นอยู่กับอุปกรณ์และระบบควบคุม เสียงแปลกๆ การหยุดทำงานซ้ำๆ หรือการเคลื่อนไหวที่ไม่คาดคิด จำเป็นต้องได้รับการตรวจสอบก่อนดำเนินการผลิตต่อไป
การฝึกอบรมก็นับเช่นกัน ผู้ปฏิบัติงานที่มีประสบการณ์มักจะรับรู้ถึงความตึงเครียดที่ไม่แน่นอนตั้งแต่เนิ่นๆ แต่ความรู้นั้นควรไปถึงทั้งทีม คำแนะนำการทำงานที่ชัดเจนช่วยลดความแตกต่างระหว่างกะและทำให้การตรวจสอบคุณภาพมีความสม่ำเสมอมากขึ้น
8. ผู้ผลิตควรประเมินการควบคุมแรงดึงอย่างไรเมื่อเลือก เครื่องตัดม้วนเทป ?
ผู้ซื้อที่เลือกเครื่องตัดม้วนเทปมักจะพิจารณาถึงความสามารถในการตัด ความเข้ากันได้ของวัสดุ และความต้องการในการผลิต การควบคุมแรงดึงสมควรได้รับความสนใจเช่นเดียวกัน เนื่องจากเป็นตัวกำหนดวิธีการที่เครื่องจักรจัดการกับผลิตภัณฑ์ต่างๆ ตั้งแต่การคลี่ออกไปจนถึงการกรอกลับ
ระบบที่เหมาะสมจะขึ้นอยู่กับเทปที่ผู้ผลิตคาดว่าจะใช้งาน โรงงานที่ใช้วัสดุชนิดเดียวเป็นส่วนใหญ่มีความต้องการที่แตกต่างจากคอนเวอร์เตอร์สำหรับจัดการฟิล์ม กระดาษ โฟม และผลิตภัณฑ์กาวอื่นๆ แจ้งให้ซัพพลายเออร์ทราบถึงวัสดุที่ต้องการและข้อกำหนดม้วนสำเร็จรูปก่อนเปรียบเทียบเครื่องจักร
สอบถามวิธีการจัดการกับความตึงในระหว่างการคลี่คลาย การตัด และการกรอกลับ สอบถามว่าการปรับเปลี่ยนเป็นแบบแมนนวลหรือแบบอัตโนมัติ เครื่องจักรจะรับมือกับสภาวะการหมุนที่เปลี่ยนแปลงอย่างไร และจะมีการสนับสนุนอะไรบ้างเมื่อกระบวนการไม่เสถียร
การสาธิตหรือการทดลองตัวอย่างแสดงให้เห็นสิ่งที่คำอธิบายผลิตภัณฑ์ไม่สามารถทำได้ จัดหาวัสดุที่เป็นตัวแทนและตรวจสอบม้วนที่เสร็จแล้วเพื่อดูคุณภาพขอบ ความสม่ำเสมอในการม้วน และใช้งานง่าย การทดสอบควรสะท้อนการผลิตจริงให้ใกล้เคียงกับการปฏิบัติจริง
จัดให้มีการบำรุงรักษาและการฝึกอบรมผู้ปฏิบัติงานด้วย ระบบควบคุมความตึงจำเป็นต้องมีการตั้งค่าและการดูแลรักษาที่เหมาะสมเพื่อให้ทำงานได้ตามที่ต้องการ ผู้ซื้อควรรู้วิธีตรวจสอบชิ้นส่วนที่เกี่ยวข้อง ระบุปัญหาทั่วไป และรับความช่วยเหลือเมื่อการปรับเปลี่ยนไม่สามารถแก้ปัญหาได้
ตัดสินการซื้อจากกระบวนการทำงานทั้งหมด ไม่ใช่คุณลักษณะเดียว เครื่องสลิตเตอร์ต้องเหมาะสมกับวัสดุ ให้คุณภาพม้วนตามที่คุณต้องการ และเหมาะสมกับแนวทางการปฏิบัติงานของคุณ การควบคุมความตึงเป็นส่วนหนึ่งของการประเมิน แต่มีส่วนโดยตรงในการรักษาความมั่นคงของเทปตั้งแต่ม้วนจ่ายที่กว้างไปจนถึงม้วนแคบที่เสร็จแล้ว


 +86-576-88177528
 +86-576-88172167

 367 # Guangxing Road, Xiachen Street, Jiaojiang District, เมืองไถโจว, จีน

