
 英语
 中文简体
 西班牙语
 越南语
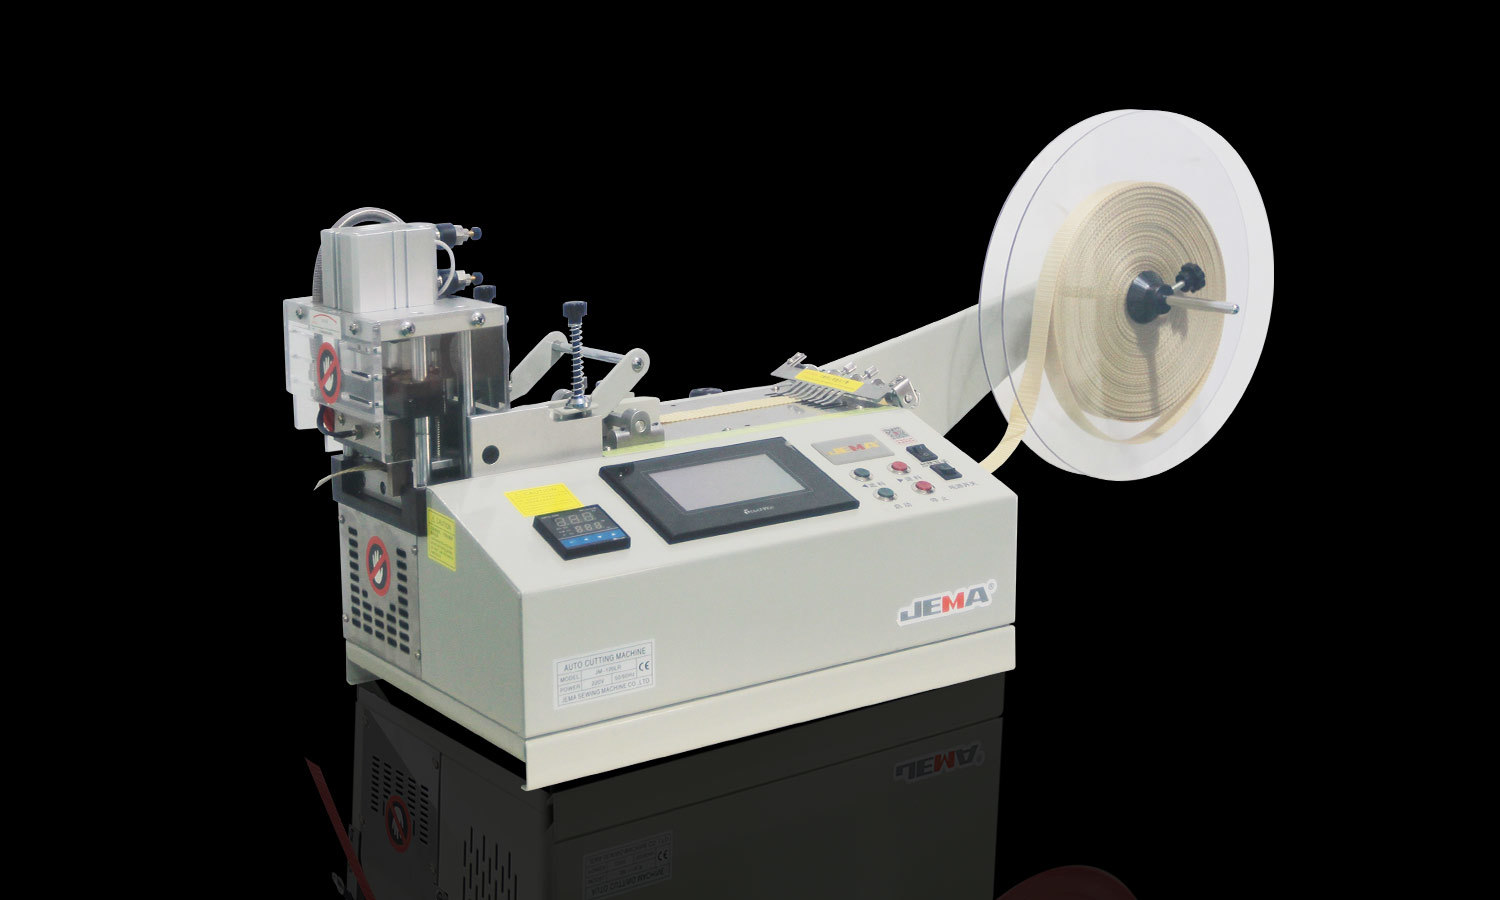
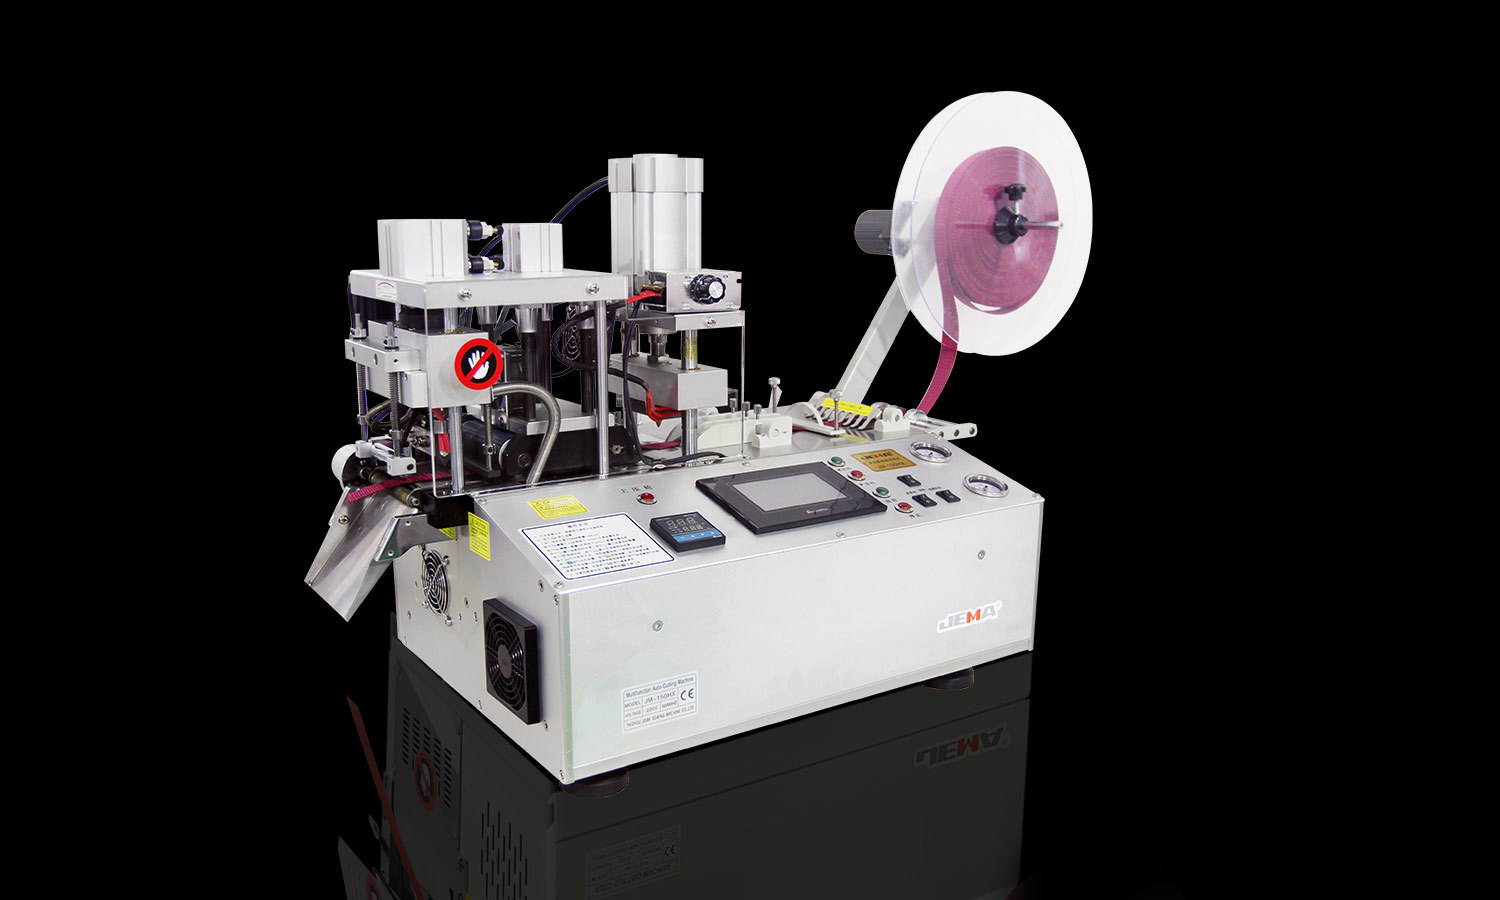
เครื่องตัดกล เป็นวัตถุดิบหลักของการผลิต การแปรรูปโลหะ การก่อสร้าง และสาขาอุตสาหกรรมอื่นๆ โดยจะเปลี่ยนวัตถุดิบให้เป็นชิ้นส่วนตามรูปทรงและขนาดที่กำหนดไว้ ไม่ว่าจะเป็นการตัดแผ่นโลหะหรือการเตรียมส่วนประกอบของเครื่องจักร ทำได้ดีเพียงใดนั้นขึ้นอยู่กับคุณภาพของผลิตภัณฑ์และประสิทธิภาพการผลิตโดยตรง
การตัดไม่ได้ให้สิ่งที่คาดหวังเสมอไป ขอบไม่สม่ำเสมอ เส้นตัดเคลื่อนไป พื้นผิวเกิดรอยที่ไม่ต้องการ หรือชิ้นส่วนที่เสร็จแล้วพลาดขนาดที่ต้องการ ปัญหาเหล่านี้มักเรียกว่าข้อผิดพลาดในการตัด สิ่งเหล่านี้ปรากฏบนอุปกรณ์ตัดเชิงกลหลายประเภท และบ่อยครั้งมีปัจจัยหลายประการรวมกันที่ทำให้เกิดสิ่งเหล่านี้
ผู้ผลิตจะได้รับประโยชน์จากการรู้ว่าอะไรอยู่เบื้องหลังข้อผิดพลาดเหล่านี้ ช่วยให้ผู้ปฏิบัติงานมองเห็นปัญหาในระหว่างการผลิต จัดการอุปกรณ์ได้ดีขึ้น และสิ้นเปลืองวัสดุน้อยลง นอกจากนี้ยังทำให้การผลิตมีความสม่ำเสมอมากขึ้น ข้อผิดพลาดบางอย่างย้อนกลับไปที่สภาพของเครื่องจักร ในขณะที่ข้อผิดพลาดอื่นๆ มาจากคุณสมบัติของวัสดุ การเลือกเครื่องมือ การวางตำแหน่งชิ้นงาน หรือพฤติกรรมของผู้ปฏิบัติงาน
ข้อผิดพลาดในการตัดในการทำงานตัดด้วยเครื่องจักรคืออะไร?
ข้อผิดพลาดในการตัดคือช่องว่างระหว่างผลการตัดที่ต้องการกับสถานะจริงของชิ้นงานที่เสร็จแล้ว ช่องว่างอาจส่งผลต่อขนาด รูปร่าง คุณภาพขอบ หรือลักษณะพื้นผิว ข้อผิดพลาดบางอย่างชัดเจน ส่วนอื่นๆ จะสว่างขึ้นระหว่างการตรวจสอบหรือการประกอบเท่านั้น
ข้อผิดพลาดด้านมิติเป็นเรื่องปกติ ชิ้นงานที่ตัดอาจออกมายาว สั้น กว้าง หรือแคบเกินความจำเป็น ความแตกต่างเพียงเล็กน้อยก็ทำให้เกิดปัญหาเมื่อชิ้นส่วนต้องประกอบเข้ากับส่วนประกอบอื่นๆ ได้ เมื่อประกอบชิ้นส่วนหลายชิ้นเข้าด้วยกัน ขนาดที่สอดคล้องกันจะช่วยให้ผลิตภัณฑ์เข้ากันได้
ข้อผิดพลาดทางเรขาคณิตเปลี่ยนรูปร่างหรือทิศทางของการตัด เส้นตรงอาจกลายเป็นมุม โค้ง หรือไม่สม่ำเสมอ กรณีนี้สามารถเกิดขึ้นได้เมื่อชิ้นงานเคลื่อนที่ระหว่างการตัด หรือเมื่อเครื่องจักรไม่สามารถยึดเส้นทางการตัดที่มั่นคงได้
ข้อบกพร่องที่ขอบเป็นอีกรูปแบบหนึ่งที่พบบ่อย พื้นผิวที่ตัดอาจมีเสี้ยน พื้นที่หยาบ รอยบุบ หรือรอยผิดปกติ สิ่งเหล่านี้ทำให้รูปลักษณ์ของส่วนประกอบเสียไปและอาจต้องมีการตกแต่งเพิ่มเติม
การเสียรูปของวัสดุก็ทำให้เกิดข้อผิดพลาดเช่นกัน ความร้อน ความดัน หรือสภาพการตัดที่ไม่เหมาะสมอาจทำให้ชิ้นงานงอ บิด หรือเปลี่ยนรูปร่างได้ สิ่งที่สำคัญที่สุดคือวัสดุที่ไวต่อแรงทางกลหรือการเปลี่ยนแปลงของอุณหภูมิ
ไม่ใช่ทุกข้อผิดพลาดที่มีสาเหตุเดียวกัน ความแตกต่างของมิติอาจมาจากการวางตำแหน่งที่ไม่ถูกต้อง ในขณะที่คมตัดที่หยาบอาจเกี่ยวข้องกับเครื่องมือหรือสภาพของวัสดุ การระบุประเภทของข้อผิดพลาดเป็นขั้นตอนแรกที่ดีในการค้นหาแหล่งที่มา
สภาพของเครื่องจักรส่งผลต่อความแม่นยำในการตัดอย่างไร
สภาพของเครื่องตัดมีผลโดยตรงต่อความเสถียรของกระบวนการตัด ชิ้นส่วนที่เคลื่อนไหว โครงสร้างรองรับ และส่วนประกอบในการตัดทั้งหมดจำเป็นต้องทำงานร่วมกัน เมื่อชิ้นส่วนหนึ่งสึกหรอ คลาย หรือหลุดออกจากการปรับ ผลลัพธ์ที่ได้จะมีความสม่ำเสมอน้อยลง
การสั่นสะเทือนเป็นสาเหตุที่พบบ่อย เครื่องจักรที่เคลื่อนที่มากเกินไประหว่างการทำงานอาจทำให้ขอบไม่เรียบหรือเส้นทางการตัดไม่สอดคล้องกัน ส่วนประกอบที่หลวม พื้นผิวการติดตั้งที่ไม่เสถียร ชิ้นส่วนกลไกสึกหรอ หรือความไม่สมดุลในระบบการเคลื่อนย้าย ล้วนเป็นสาเหตุทั้งสิ้น
โครงเครื่องก็มีความสำคัญเช่นกัน โครงสร้างที่มั่นคงรองรับชิ้นงานและเครื่องมือระหว่างการทำงาน หากเฟรมได้รับความเสียหายหรือส่วนประกอบต่างๆ ไม่ตรงตำแหน่ง ตำแหน่งการตัดอาจเปลี่ยนไปตามน้ำหนักบรรทุก
การสึกหรอของกลไกทำให้เกิดการเปลี่ยนแปลงทีละน้อยซึ่งไม่สามารถมองเห็นได้เสมอไป ชิ้นส่วนที่เคลื่อนไหวอาจมีระยะห่างมากเกินไปหลังจากใช้งานเป็นเวลานาน ซึ่งส่งผลต่อการเคลื่อนที่ของหัวตัดหรือตำแหน่งของชิ้นงาน ผู้ปฏิบัติงานอาจพบว่าเครื่องให้ผลลัพธ์ที่ไม่สอดคล้องกัน แม้ว่าขั้นตอนจะไม่เปลี่ยนแปลงก็ตาม
ส่วนประกอบการวางตำแหน่งและการควบคุมเป็นข้อกังวลอีกประการหนึ่ง หากระบบไม่เคลื่อนที่ไปตามเส้นทางที่ต้องการ ชิ้นงานที่เสร็จแล้วอาจแสดงความแตกต่างของมิติหรือรูปร่างได้ ปัญหาการสึกหรอ การปรับตั้ง หรือการตรวจสอบน้อยเกินไปอาจเป็นสาเหตุได้
การบำรุงรักษาเป็นประจำจะช่วยลดความเสี่ยงเหล่านี้ การทำความสะอาด การตรวจสอบการเชื่อมต่อ การตรวจสอบชิ้นส่วนที่เคลื่อนไหว และการปฏิบัติตามคำแนะนำในการบำรุงรักษาของผู้ผลิต ช่วยให้อุปกรณ์อยู่ในสภาพการทำงานที่ดี การบำรุงรักษาไม่ควรหยุดอยู่เพียงการซ่อมแซมความเสียหายที่มองเห็นได้ การตรวจสอบตามปกติสามารถเผยให้เห็นสัญญาณการสึกหรอในระยะเริ่มแรกก่อนที่จะส่งผลกระทบต่อชิ้นงานจำนวนมาก
ปัญหาเกี่ยวกับเครื่องมือตัดสามารถทำให้เกิดผลลัพธ์ที่ไม่สม่ำเสมอได้หรือไม่?
เครื่องมือตัดทำหน้าที่แยกวัสดุตามจริง สภาพ รูปร่าง และความพอดีของวัสดุล้วนส่งผลต่อขอบที่เสร็จแล้ว เครื่องมือที่สึกหรอ เสียหาย หรือไม่เหมาะสมอาจทำให้เกิดข้อผิดพลาดในการตัดได้แม้ว่าเครื่องจักรจะทำงานตามปกติก็ตาม
การสึกหรอเป็นผลมาจากการใช้ซ้ำตามธรรมชาติ เนื่องจากคมตัดสูญเสียรูปร่างอย่างช้าๆ ทำให้แยกวัสดุได้อย่างมีประสิทธิภาพน้อยลง ซึ่งเพิ่มความต้านทานในระหว่างการตัด และอาจทำให้ขอบหยาบ ขรุขระ หรือพื้นผิวที่ผิดปกติได้
ขอบที่เสียหายทำให้เกิดปัญหาที่เห็นได้ชัดเจนยิ่งขึ้น เศษเล็กๆ รอยแตกร้าว หรือการสึกหรอที่ไม่สม่ำเสมอจะเปลี่ยนวิธีที่เครื่องมือสัมผัสกับชิ้นงาน และการตัดอาจแสดงรอยหรือความแตกต่างที่ซ้ำกันตามเส้นทาง
การเลือกเครื่องมือก็มีความสำคัญเช่นกัน วัสดุที่แตกต่างกันต้องใช้วิธีการตัดที่แตกต่างกัน และเครื่องมือที่สร้างขึ้นสำหรับวัสดุหนึ่งอาจทำงานได้ไม่ดีกับวัสดุอื่น พิจารณาถึงความแข็ง ความหนา โครงสร้าง และสภาพพื้นผิวของวัสดุเมื่อเลือกเครื่องมือ
การติดตั้งยังส่งผลต่อผลลัพธ์ด้วย เครื่องมือที่ไม่ได้รับการยึดอย่างถูกต้องอาจเลื่อนระหว่างการทำงานได้ และเครื่องมือที่ติดตั้งไม่ถูกต้องอาจทำให้ชิ้นงานสัมผัสได้ไม่สม่ำเสมอ
ปฏิบัติตามคำแนะนำของผู้ผลิตอุปกรณ์และเครื่องมือสำหรับการบำรุงรักษาเครื่องมือ ผู้ปฏิบัติงานควรตรวจสอบคมตัด มองหาความเสียหายที่มองเห็นได้ และเปลี่ยนเครื่องมือเมื่อสภาพของพวกเขาไม่รองรับการทำงานอีกต่อไป การใช้เครื่องมือที่เสียหายอาจเพิ่มปัญหาในการผลิตและเพิ่มความเครียดให้กับเครื่องจักร
เหตุใดการวางตำแหน่งชิ้นงานจึงมีความสำคัญในระหว่างการตัด
ชิ้นงานจะต้องมั่นคงตลอดการตัด หากเคลื่อนที่ ลื่นไถล หรืออยู่ผิดตำแหน่ง เส้นทางการตัดจะไม่ตรงกับตำแหน่งที่ต้องการอีกต่อไป ผลลัพธ์ที่ได้อาจเป็นขนาดที่ไม่ถูกต้อง ขอบที่ทำมุม หรือรูปร่างที่ไม่สอดคล้องกัน
การวางตำแหน่งที่ไม่ถูกต้องสามารถเริ่มทำงานก่อนที่เครื่องจะเริ่มได้ หากไม่ได้วางวัสดุบนจุดอ้างอิงที่ถูกต้อง แสดงว่าเส้นตัดปิดอยู่แล้ว แม้ว่าเครื่องจักรจะเป็นไปตามเส้นทางที่ตั้งโปรแกรมไว้หรือปรับแต่งไว้อย่างสมบูรณ์ แต่ชิ้นงานที่เสร็จแล้วก็อาจพลาดขนาดที่ต้องการได้
การหนีบเป็นอีกปัจจัยสำคัญ ชิ้นงานต้องการการรองรับที่เพียงพอเพื่อต้านทานการเคลื่อนไหวภายใต้แรงตัด แคลมป์หลวมช่วยให้วัสดุเลื่อนระหว่างการทำงาน แรงจับยึดที่มากเกินไปทำให้เกิดปัญหาเช่นกัน โดยเฉพาะอย่างยิ่งกับวัสดุที่บางหรือยืดหยุ่นซึ่งโค้งงอภายใต้แรงกดดัน
รูปร่างของวัสดุอาจทำให้การวางตำแหน่งยุ่งยาก แผ่นขนาดใหญ่ ส่วนยาว ส่วนประกอบโค้ง และชิ้นงานที่ไม่ปกติอาจต้องมีการจัดการรองรับที่แตกต่างกัน ส่วนใดส่วนหนึ่งของวัสดุที่ไม่ได้รับการรองรับสามารถเคลื่อนที่หรือสั่นสะเทือนระหว่างการตัดได้
การเตรียมการก็สมควรได้รับความสนใจเช่นกัน ฝุ่น น้ำมัน เศษบนพื้นผิว หรือขอบที่ไม่เรียบอาจรบกวนการวางตำแหน่งได้ ชิ้นงานที่ไม่เรียบจะตัดแตกต่างจากชิ้นงานที่รองรับอย่างเหมาะสม
ผู้ปฏิบัติงานควรตรวจสอบตำแหน่งของวัสดุก่อนสตาร์ทเครื่อง นอกจากนี้ควรยืนยันด้วยว่าระบบจับยึดเหมาะสมกับชิ้นงานและวัสดุมีความเสถียรตลอด การตรวจสอบพื้นฐานเหล่านี้สามารถป้องกันข้อผิดพลาดที่อาจเกิดจากเครื่องได้
คุณสมบัติของวัสดุส่งผลต่อข้อผิดพลาดในการตัดอย่างไร
วัสดุไม่ตอบสนองต่อการตัดในลักษณะเดียวกันทั้งหมด คุณสมบัติทางกายภาพเป็นตัวกำหนดว่าพวกมันมีพฤติกรรมอย่างไรภายใต้แรงกดดัน แรงเสียดทาน และการเปลี่ยนแปลงของอุณหภูมิ วิธีการที่ใช้ได้ผลกับวัสดุชนิดหนึ่งอาจทำให้เกิดปัญหากับวัสดุชนิดอื่นได้
ความแข็งเป็นปัจจัยหนึ่ง วัสดุแข็งอาจต้องใช้เครื่องมือและวิธีการใช้งานที่เหมาะสม เมื่อใช้เครื่องมือไม่ถูกต้อง ความต้านทานในการตัดจะเพิ่มขึ้น ซึ่งทำให้เครื่องมือสึกหรอหรือขอบไม่เรียบ
วัสดุเนื้ออ่อนก่อให้เกิดความท้าทายที่แตกต่างกัน สิ่งเหล่านี้สามารถเปลี่ยนรูปได้ภายใต้แรงกดดัน ยืดออกระหว่างการตัด หรือเกาะติดกับเครื่องมือ ทำให้เส้นตัดที่สะอาดยากต่อการรักษา
ความหนาก็เปลี่ยนสภาพการตัดเช่นกัน วัสดุที่หนาอาจต้องใช้แรงตัดมากขึ้น ในขณะที่วัสดุที่บางมีแนวโน้มที่จะโค้งงอหรือสั่นสะเทือนมากกว่า หากไม่มีการรองรับที่เหมาะสม ชิ้นงานสามารถเคลื่อนออกจากตำแหน่งที่ต้องการได้
ความแตกต่างภายในเพิ่มความยาก วัสดุบางชนิดมีพื้นที่ที่มีความแข็งหรือโครงสร้างต่างกัน ความแปรผันเหล่านี้ส่งผลต่อการเคลื่อนที่ของเครื่องมือในชิ้นงาน และสามารถเปลี่ยนคุณภาพของคมตัดได้
อย่ามองข้ามสภาพพื้นผิว สนิม สารเคลือบ สิ่งสกปรก และความผิดปกติอื่นๆ อาจส่งผลต่อการสัมผัสของเครื่องมือ บางครั้งพื้นผิวยังทำให้การวางตำแหน่งที่แม่นยำยากขึ้นอีกด้วย
ผู้ผลิตควรเข้าใจคุณลักษณะของวัสดุก่อนเลือกวิธีการตัด ข้อมูลวัสดุ การทดสอบตัวอย่าง และการตรวจสอบการผลิตช่วยเผยให้เห็นปัญหาที่อาจเกิดขึ้น ซึ่งมีประโยชน์อย่างยิ่งเมื่อมีวัสดุใหม่เข้าสู่กระบวนการที่มีอยู่
การปฏิบัติที่ไม่ถูกต้องสามารถนำไปสู่ข้อผิดพลาดในการตัดได้หรือไม่?
แม้ว่าเครื่องจักรและเครื่องมือจะอยู่ในสภาพดี แต่การปฏิบัติงานก็ยังสามารถเปลี่ยนแปลงผลลัพธ์ได้ การตัดด้วยกลไกจำเป็นต้องมีการจัดการและความใส่ใจต่อกระบวนการอย่างสม่ำเสมอ ข้อผิดพลาดเล็กๆ น้อยๆ อาจทำให้เกิดข้อบกพร่องซ้ำๆ หรือคุณภาพการตัดลดลงกะทันหัน
ความเร็วตัดที่ไม่เหมาะสมจะเปลี่ยนวิธีที่เครื่องมือโต้ตอบกับวัสดุ หากกระบวนการทำงานเร็วเกินไปสำหรับวัสดุและเครื่องมือ การตัดอาจออกมาหยาบหรือไม่สมบูรณ์ หากทำงานช้าเกินไป อาจเกิดการเสียดสีหรือความร้อนเพิ่มขึ้นในบางการใช้งาน
ทางเดินตัดต้องตรงกับความต้องการของชิ้นงานด้วย การตั้งค่าที่ไม่ถูกต้องหรือตำแหน่งเริ่มต้นที่ไม่เหมาะสมสามารถส่งเครื่องไปตามเส้นทางที่ไม่ถูกต้อง ทำให้เกิดข้อผิดพลาดด้านมิติซ้ำๆ บนชิ้นงานจำนวนมาก
วิธีการที่ไม่สอดคล้องกันทำให้เกิดความแตกต่างระหว่างตัวดำเนินการหรือกะ นิสัยที่แตกต่างกันในการวางตำแหน่ง การหนีบ หรือการตรวจสอบวัสดุ เป็นต้น นำไปสู่ผลลัพธ์ที่แตกต่างกัน ขั้นตอนการปฏิบัติงานที่ชัดเจนจะช่วยลดความแตกต่างเหล่านั้น
การข้ามการตรวจสอบเป็นอีกปัญหาหนึ่ง หากไม่ตรวจสอบชิ้นงานชิ้นแรก การตั้งค่าที่ไม่ถูกต้องอาจดำเนินต่อไปตลอดการผลิต และชิ้นส่วนที่ชำรุดจำนวนมากอาจกองพะเนินก่อนที่ใครจะสังเกตเห็น
การฝึกอบรมมีส่วนสำคัญในการลดข้อผิดพลาดที่เกี่ยวข้องกับผู้ปฏิบัติงาน ผู้ปฏิบัติงานควรเข้าใจฟังก์ชันของเครื่องจักร ข้อกำหนดด้านความปลอดภัย วิธีการจัดการวัสดุ และสัญญาณพื้นฐานของปัญหาการตัด พวกเขาควรรู้ด้วยว่าเมื่อใดควรหยุดและรายงานสภาวะที่ผิดปกติ แทนที่จะพยายามปรับเปลี่ยนโดยไม่มีคำแนะนำที่เหมาะสม
กิจวัตรที่สอดคล้องกันทำให้สามารถคาดเดางานตัดได้มากขึ้น ควรรวมถึงการตรวจสอบชิ้นงาน การยืนยันการตั้งค่าเครื่องจักร การตรวจสอบเครื่องมือ และการตรวจสอบขอบที่เสร็จแล้ว
ผู้ผลิตสามารถระบุและลดข้อผิดพลาดในการตัดทั่วไปได้อย่างไร
การค้นหาแหล่งที่มาของข้อผิดพลาดในการตัดต้องใช้เวลามากกว่าการศึกษาชิ้นงานที่เสร็จแล้ว ผู้ผลิตควรพิจารณาเครื่องจักร เครื่องมือ วัสดุ วิธีการจัดตำแหน่ง และขั้นตอนการทำงานร่วมกัน ทำให้ง่ายต่อการบอกข้อบกพร่องของอุปกรณ์เพียงตัวเดียวจากปัญหาในกระบวนการโดยรวม
การตรวจสอบภาคปฏิบัติสามารถเริ่มต้นได้จากประเภทของข้อบกพร่อง
| ปัญหาการตัด | สาเหตุที่เป็นไปได้ | โฟกัสการตรวจสอบ |
|---|---|---|
| ขนาดไม่ถูกต้อง | ข้อผิดพลาดในการวางตำแหน่งหรือการตั้งค่าเครื่องที่ไม่เหมาะสม | จุดอ้างอิงและการวัดชิ้นงาน |
| คมตัดไม่เท่ากัน | การสึกหรอของเครื่องมือหรือสภาพการตัดไม่เสถียร | สภาพเครื่องมือตัดและการเคลื่อนตัวของเครื่องจักร |
| เส้นตัดมุม | การจัดตำแหน่งหรือการเคลื่อนที่ของชิ้นงานไม่ถูกต้อง | การจัดตำแหน่งเครื่องและการหนีบ |
| ขรุขระหรือพื้นผิวขรุขระ | สภาพเครื่องมือหรือคุณลักษณะของวัสดุ | คมตัดเครื่องมือและความเหมาะสมของวัสดุ |
| การเสียรูปของชิ้นงาน | แรงกดดันหรือความร้อนมากเกินไป | รองรับการจัดเรียงและวิธีการตัด |
| ผลลัพธ์ที่ไม่สอดคล้องกันซ้ำแล้วซ้ำเล่า | การสึกหรอของเครื่องจักรหรือการเปลี่ยนแปลงการปฏิบัติงาน | สภาพอุปกรณ์และขั้นตอนการผลิต |
ถือว่าตารางนี้เป็นจุดเริ่มต้น ไม่ใช่การวินิจฉัยที่ตายตัว ข้อบกพร่องประการหนึ่งอาจมีสาเหตุที่เป็นไปได้หลายประการ ผู้ผลิตควรตรวจสอบสภาพการทำงานจริงก่อนตัดสินใจว่าจำเป็นต้องปรับเปลี่ยนแบบใด
การตรวจสอบชิ้นงานที่เสร็จแล้วชิ้นแรกจะช่วยแก้ปัญหาได้ตั้งแต่เนิ่นๆ หากผลลัพธ์ไม่ตรงกับข้อกำหนด ให้ตรวจสอบการตั้งค่าการผลิตและการวางตำแหน่งวัสดุก่อนดำเนินการต่อ ขั้นตอนง่ายๆ นี้สามารถลดจำนวนชิ้นส่วนที่ชำรุดได้ในระยะยาว
บันทึกการตรวจสอบยังช่วยเปิดเผยรูปแบบที่เกิดซ้ำอีกด้วย หากข้อผิดพลาดที่คล้ายกันปรากฏในการปฏิบัติงาน ชุดวัสดุ หรือการตั้งค่าเครื่องจักร ผู้ผลิตอาจพบสาเหตุทั่วไป บันทึกมีความสำคัญมากที่สุดเมื่อมีเครื่องจักรหรือผู้ควบคุมเครื่องหลายรายเข้ามาเกี่ยวข้อง
การบำรุงรักษาเชิงป้องกันเป็นอีกเสาหลักหนึ่งของการลดข้อผิดพลาด การตรวจสอบเป็นประจำสามารถเผยให้เห็นเครื่องมือที่สึกหรอ ส่วนประกอบที่หลวม และปัญหาการจัดตำแหน่ง และกิจวัตรที่วางแผนไว้จะทำให้ติดตามสภาพอุปกรณ์ได้ง่ายขึ้น
หลีกเลี่ยงการทำการปรับเปลี่ยนหลายครั้งโดยไม่ตรวจสอบผลกระทบ การเปลี่ยนแปลงปัจจัยที่เกี่ยวข้องทีละรายการช่วยให้ดูได้ง่ายขึ้นว่าผลการตัดดีขึ้นหรือไม่
ประเด็นด้านความปลอดภัยใดที่ควรพิจารณาเมื่อเกิดข้อผิดพลาดในการตัดเกิดขึ้น
ข้อผิดพลาดในการตัดไม่ได้เป็นเพียงปัญหาด้านคุณภาพเท่านั้น ปัญหาบางอย่างอาจชี้ให้เห็นถึงสภาพการทำงานที่ไม่ปลอดภัย การสั่นสะเทือนที่ผิดปกติ เครื่องมือเสียหาย ชิ้นงานไม่มั่นคง หรือการเคลื่อนตัวของเครื่องจักรโดยไม่คาดคิด ล้วนเพิ่มความเสี่ยงในการเกิดอุบัติเหตุ
อย่าละเลยเครื่องมือตัดที่เสียหาย อาจแตกหักระหว่างการใช้งานหรือหลุดชิ้นส่วนที่หลวม ผู้ปฏิบัติงานควรปฏิบัติตามคำแนะนำของผู้ผลิตเครื่องจักรเมื่อทำการตรวจสอบ เปลี่ยน หรือจัดการส่วนประกอบในการตัด
ชิ้นงานที่ไม่มั่นคงก็ทำให้เกิดความเสี่ยงด้านความปลอดภัยเช่นกัน หากวัสดุเคลื่อนที่โดยไม่คาดคิด อาจรบกวนเส้นทางการตัดหรือสัมผัสส่วนประกอบของเครื่องจักรในลักษณะที่ไม่ได้ตั้งใจ ส่วนรองรับและการจับยึดที่เหมาะสมเพื่อความปลอดภัยของผู้ปฏิบัติงานรวมถึงความถูกต้องแม่นยำของผลิตภัณฑ์
ผู้ปฏิบัติงานไม่ควรพยายามเอาวัสดุที่ติดอยู่ออกหรือปรับส่วนประกอบที่เคลื่อนไหวในขณะที่เครื่องจักรกำลังทำงาน เว้นแต่ว่าอุปกรณ์จะได้รับการออกแบบมาโดยเฉพาะ หยุดเครื่องและแยกเครื่องตามคำแนะนำด้านความปลอดภัยที่เกี่ยวข้องก่อนตรวจสอบหรือบำรุงรักษา
อุปกรณ์ป้องกันและการ์ดป้องกันเครื่องจักรควรอยู่ในตำแหน่งระหว่างการทำงานปกติ ผู้ปฏิบัติงานควรปฏิบัติตามขั้นตอนด้านความปลอดภัยในสถานที่ทำงาน และได้รับการฝึกอบรมเกี่ยวกับการหยุดฉุกเฉิน การจัดการวัสดุที่ปลอดภัย และการตรวจสอบอุปกรณ์
เมื่อข้อผิดพลาดในการตัดปรากฏขึ้นพร้อมกับเสียงที่ผิดปกติ การสั่นสะเทือน ความร้อน หรือการเคลื่อนไหว ให้หยุดกระบวนการและตรวจสอบ การกดทับโดยไม่ทราบสาเหตุอาจทำให้อุปกรณ์เสียหายมากขึ้นหรือสภาพการทำงานที่เป็นอันตรายได้
การสื่อสารที่ชัดเจนระหว่างผู้ปฏิบัติงาน เจ้าหน้าที่บำรุงรักษา และผู้ควบคุมการผลิต ช่วยให้มั่นใจได้ว่าปัญหาการตัดได้รับการรายงานและจัดการอย่างเหมาะสม ถือว่าข้อบกพร่องเป็นข้อมูลที่เป็นประโยชน์เกี่ยวกับกระบวนการ ไม่ใช่เพียงเหตุผลในการทิ้งชิ้นงาน


 +86-576-88177528
 +86-576-88172167

 367 # Guangxing Road, Xiachen Street, Jiaojiang District, เมืองไถโจว, จีน

